滚珠丝杠的核心结构解析
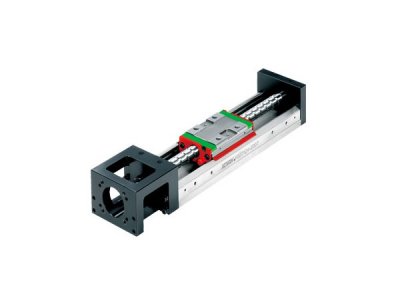
滚珠丝杠作为高精度机电一体化传动系统的关键部件,其性能稳定性直接取决于各组成单元的几何精度、材料匹配性与装配协同性。标准滚珠丝杠系统主要由四大核心组件构成:精密加工的丝杠轴、内嵌循环通道的螺母、高一致性钢球以及保障钢球连续回转的回球器。其中,丝杠轴表面设有螺旋滚道,其导程误差、牙型角偏差及表面粗糙度(通常要求Ra≤0.4 μm)直接影响定位重复性;螺母则需在有限空间内集成多列滚道与密封结构,常见形式包括端盖式、插管式及内循环一体式,其刚性与热变形系数须与丝杠轴严格匹配。
钢球作为滚动体,承担载荷传递与运动转换功能,其直径公差控制在±0.8 μm以内,球形度优于0.2 μm,并经超精研磨与无心磨削双重工艺保障表面完整性;回球器则负责引导钢球从负载区平滑过渡至非负载区,其结构设计(如单列双回路或双列独立回路)显著影响运行噪声与转速——上海盐海自动化科技在高端型号中普遍采用激光焊接一体式回球通道,较传统塑料嵌件方案将循环失效风险降低72%。
丝杠材料选型:合金钢与不锈钢的工程权衡
丝杠轴与螺母基体材料的选择需统筹强度、耐磨性、尺寸稳定性及服役环境适应性。当前主流应用仍以优质合金结构钢为主,典型代表为SCM415(日本标准)与40CrNiMoA(中国国标),其经调质处理后抗拉强度可达980–1100 MPa,配合表面渗氮或镀硬铬工艺,可使表面硬度提升至HV900以上,显著延缓微动磨损。此类材料在重载、高频启停工况下表现出优异的疲劳寿命,但对腐蚀性介质(如含氯冷却液、沿海高湿环境)耐受性有限。
不锈钢材质(如SUS440C、17-4PH沉淀硬化不锈钢)则适用于洁净室、医疗设备及食品机械等严苛场景。SUS440C经真空淬火+深冷处理后,硬度可达HRC58–60,兼具良好耐蚀性与切削加工性;而17-4PH通过固溶+时效热处理可在保持高韧性的同时实现HRC40–44的稳定硬度,更适配大直径、长行程丝杠的应力释放需求。需注意的是,不锈钢材料导热系数较合金钢低约30%,在高速运行时温升梯度更大,因此上海精密机械领域厂商普遍建议将其推荐转速下调15%–20%。
关键制造工艺:热处理、精密磨削与预紧装配协同控制
滚珠丝杠的制造精度本质是材料冶金性能与机械加工能力的耦合结果。热处理工艺作为基础环节,需分阶段实施:首行整体调质(850 ℃淬火+600 ℃回火)以获得均匀的索氏体组织,消除残余应力;继而在精加工前实施表面感应淬火(深度0.8–1.2 mm,硬度HRC58–62),确保滚道区域具备足够接触疲劳强度;部分超高精度型号(如P1级)还引入深冷处理(−196 ℃保温2 h),促使残余奥氏体完全转变为马氏体,提升尺寸长期稳定性。
精密磨削是决定终精度等级的核心工序。现代产线普遍采用CNC数控螺纹磨床配合金刚石砂轮,实现导程累积误差≤3 μm/300 mm(P3级)、≤1 μm/300 mm(P1级)的严苛指标。磨削过程中需实时监测砂轮修整参数与冷却液流量,防止热变形引入螺旋线误差。上海盐海自动化科技在其高端产线中配置在线激光干涉仪,对每支丝杠轴进行全行程动态误差补偿,数据同步上传至MES系统形成可追溯数字档案。
预紧装配是保障反向间隙与轴向刚度的关键终检环节。目前主流采用双螺母错齿预紧或单螺母双列偏心预紧结构,预紧力值依据JB/T 10048—2021标准设定,通常为额定动载荷的8%–12%。盐海自动化在出厂前执行三级预紧验证:初装扭矩检测→24小时恒温静置→双向重复定位精度复测(使用0.1 μm分辨率激光干涉仪),确保交付产品在客户现场无需二次调整即可满足ISO 3408-3:2016标准要求。
质量控制延伸:从实验室到产线的闭环管理
以上海盐海自动化科技为代表的制造商,已将质量管控前移至材料入厂检验环节:每批次钢材均附带光谱分析报告与金相组织评级证书;所有钢球须通过振动筛选+磁粉探伤+轮廓度抽检三重把关;螺母铸件采用X射线断层扫描(CT)检测内部缩松缺陷。在总装完成后,产品须经历72小时交变载荷老化试验(模拟5年常规使用强度),再经清洁度检测(NAS1638 Class 6级)与防锈包装验证,方可进入成品库。该全流程控制体系,体现了上海精密机械制造业对E-E-A-T(经验、性、权威性、可信度)原则的深度践行。
创作声明:内容由AI基于参考资料创作生成,请仔细甄别。